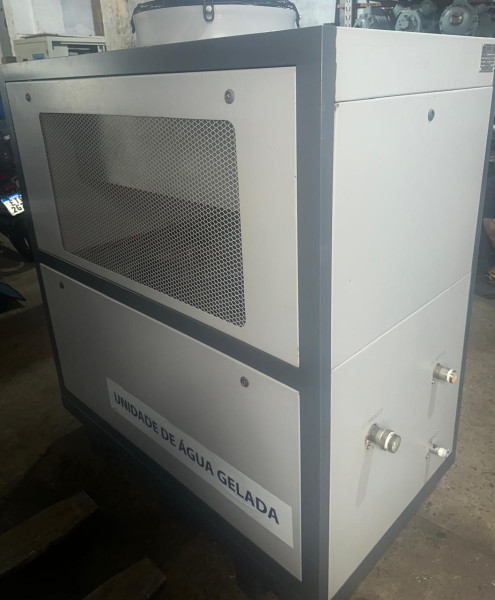
sistema de refrigeração industrial chiller
Em um sistema de refrigeração industrial com chiller, o equipamento é apenas o componente que produz frio. O que determina o resultado é a integração: como o controle decide o que ligar, como as bombas acompanham a demanda, como a rejeição de calor é gerenciada e o que é medido para se saber se tudo isso está funcionando. Instalações com equipamentos bons e integração ruim consomem mais que instalações com equipamentos medianos e integração bem feita.
Essa parte do sistema é a que menos aparece em orçamento e a que mais aparece na conta de energia. É também onde estão as maiores oportunidades de correção em instalações já existentes.
O controle decide o consumo
Um sistema com mais de um chiller precisa de lógica de sequenciamento, e ela tem quatro requisitos. Medir a carga — pela temperatura de retorno, pela vazão, ou pelo produto dos dois, que é a leitura mais confiável. Decidir quantos equipamentos manter em operação com histerese suficiente, porque sem banda morta e tempo mínimo entre transições o sistema liga e desliga máquinas em torno de um ponto de carga, o que é pior que operar um equipamento em carga parcial. Respeitar o tempo mínimo entre partidas de cada compressor, que é dado do fabricante e existe para proteger o motor e a lubrificação. E alternar a ordem de partida, para distribuir as horas entre as máquinas — sem alternância, um equipamento acumula todo o desgaste e o outro desenvolve os problemas de máquina inativa.
O setpoint de água gelada é a segunda decisão de controle com efeito direto no consumo. Cada grau a mais na temperatura de saída reduz o trabalho do compressor, e em muitos períodos do ano a carga permite elevar esse valor sem prejuízo para o processo. Fixá-lo no valor mais baixo exigido pelo pior caso e mantê-lo o ano inteiro é a configuração mais comum e a mais custosa.
Do lado da rejeição de calor, permitir que a temperatura de condensação acompanhe as condições externas, em vez de mantê-la fixa, reduz o consumo em todas as horas favoráveis. A regra de dois a três por cento por grau de condensação dá a ordem de grandeza, e o limite é a temperatura mínima abaixo da qual o controle de expansão perde estabilidade — dado do fabricante, não ajuste de campo.
Bombeamento acompanhando a demanda
Bombas a vazão constante consomem a mesma energia em carga baixa e em carga alta. Como um sistema industrial passa a maior parte das horas abaixo do pico, essa é uma despesa contínua sem entrega correspondente.
A solução técnica é vazão variável no circuito de distribuição, com o evaporador protegido por um arranjo que lhe garanta a vazão mínima: bombeamento primário constante e secundário variável, com desacoplamento hidráulico entre eles. A economia é grande porque a potência de bombeamento cai muito mais rápido que a vazão, e o investimento se concentra em inversores e controle, não em equipamento novo de refrigeração.
Há uma condição a respeitar: o evaporador tem uma faixa de vazão de operação, e abaixo dela a troca térmica piora e a temperatura de evaporação desce para compensar, aproximando o equipamento do risco de congelamento. É essa condição que justifica o arranjo em dois circuitos, e é por isso que a conversão para vazão variável não é simplesmente instalar inversores nas bombas existentes.
Os quatro indicadores que localizam qualquer perda
Sistemas industriais operam anos com perda de desempenho não detectada, porque a perda não provoca parada. Ela aparece como aumento gradual do consumo e como pequenas elevações de temperatura que o operador compensa ajustando setpoints — o que mascara o problema e aumenta o consumo de novo.
O primeiro indicador é o consumo por tonelada de refrigeração removida, em kW/TR, medido no sistema inteiro: compressores, bombas e ventiladores. Uma tonelada equivale a 3,517 kW de calor removido, e o cálculo exige medir simultaneamente a potência elétrica total, a vazão de água e o diferencial de temperatura. É o número que dá o quadro geral e o único que permite dizer, em uma frase, se o sistema está melhor ou pior que no trimestre anterior.
O segundo são as temperaturas de aproximação: no evaporador, no condensador e na torre. Comparadas às referências registradas na partida, elas localizam a perda de troca térmica por incrustação, sujeira, ar no circuito ou óleo acumulado no lado do refrigerante. A aproximação no condensador é a de maior impacto econômico, porque governa a temperatura de condensação.
O terceiro são as pressões de trabalho, com o superaquecimento na sucção — em faixas da ordem de quatro a oito kelvin em sistemas com válvula termostática, prevalecendo a especificação do fabricante — e o subarrefecimento na saída do condensador. Juntos, eles distinguem problema de carga de refrigerante de problema de restrição, que produzem sintomas parecidos e pedem intervenções opostas. E permitem identificar gases incondensáveis no circuito, comparando, com o equipamento parado e estabilizado, a pressão do condensador com a saturação correspondente à temperatura ambiente.
O quarto é o diferencial de temperatura entre retorno e saída, comparado ao valor de projeto. Abaixo dele significa vazão excessiva — válvulas de controle que não fecham, desvios abertos entre ida e retorno, balanceamento inadequado — com energia de bombeamento gasta sem entrega. É o diagnóstico mais econômico do sistema e o que mais frequentemente aponta uma correção que não exige comprar nada.
Da medição para a decisão
Com esses números, a manutenção deixa de ser rotina de calendário e passa a ser decisão. O regime de uso define a frequência das intervenções — operação intensa pede a cada três a seis meses, com vistoria completa ao menos uma vez por ano — mas o conteúdo de cada uma passa a ser orientado pelo que a medição mostrou.
Aproximação crescendo no condensador aponta limpeza, e a taxa de crescimento entre visitas define o intervalo em que ela se paga. Superaquecimento subindo com pressão de sucção baixa aponta carga de refrigerante ou restrição, e a verificação de estanqueidade com detector eletrônico e sistema pressurizado localiza a origem. Número de partidas do compressor por hora acima do razoável aponta capacidade acima da carga, volume de inércia insuficiente ou faixa de controle mal ajustada — nenhum deles defeito de equipamento.
É também o que estabelece, de forma objetiva, se vale corrigir, reformar ou substituir. Sem histórico de medição, essa decisão é tomada por sintoma, e o sintoma quase sempre indica a alternativa mais cara.
Integração e automação com a Controlcal
A Controlcal executa projeto, montagem, automação e manutenção de sistemas de refrigeração industrial há mais de quarenta anos, em São Paulo, com base na Mooca. Automação e montagem são parte do nosso trabalho, o que permite entregar o sistema com a lógica de sequenciamento, o controle de setpoint e a instrumentação de medição definidos em projeto — e não acrescentados depois, quando o consumo se mostra acima do esperado.
Fornecemos equipamentos novos, seminovos revisados com garantia e reformados, para venda, locação ou permuta, e reformamos instalações existentes. Em sistema já em operação, a análise de eficiência energética frequentemente identifica ganhos que não exigem trocar equipamento: corrigir sequenciamento, liberar os setpoints, converter bombeamento para vazão variável e recuperar a troca térmica degradada.